

Ciri -ciri Teknikal: Alat Mesin CNC untuk katil cenderung mengamalkan turet servo hi...
Lihat Butiran
 Pra
Pra
Komponen kecil secara senyap membawa banyak berat merentasi pembuatan. Mereka muncul dalam instrumen, pemasangan mekanikal, peralatan elektronik, peranti perubatan, dan semua jenis produk ketepatan. Bahagian ini mungkin kelihatan ringkas sepintas lalu, tetapi menghasilkannya sebenarnya memerlukan kawalan yang teliti terhadap bentuk, saiz, kemasan permukaan dan kesesuaian. Malah sisihan kecil boleh membuang cara komponen bersambung dengan bahagian lain atau berfungsi sebaik sahaja ia digunakan.
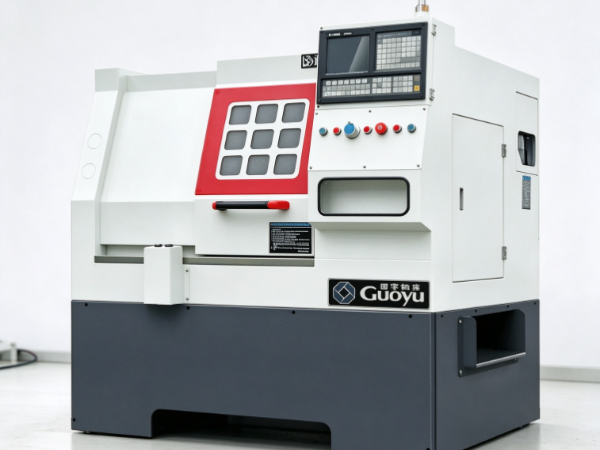
A pelarik berketepatan tinggi kecil mengendalikan tugas membelok di mana pemesinan yang berhati-hati seperti itu benar-benar penting. Struktur padatnya sesuai dengan bahan kerja kecil dengan baik, manakala reka bentuk mekanikal dan kawalan pengendaliannya membantu memastikan hasil berjalan konsisten selepas larian. Mesin membentuk bahagian silinder, mencipta permukaan bertingkat, membentuk alur, dan menghasilkan ciri lain melalui pemotongan terkawal.
Walau bagaimanapun, saiz mesin sahaja tidak menentukan kesesuaian untuk bahagian halus, patut dikatakan terlebih dahulu. Hasilnya benar-benar bergantung pada beberapa faktor bersama-sama — kestabilan mesin, prestasi gelendong, keadaan alat, pegangan bahan kerja, sifat bahan, dan betapa teliti setiap operasi dirancang. Mendapatkan pemegang pada elemen ini membantu pengeluar mengetahui apabila mesin bubut berketepatan tinggi yang kecil benar-benar sesuai dengan keperluan pengeluaran mereka.
Bahagian halus sering memerlukan penyingkiran bahan yang dikawal ketat. Bahan kerja mungkin mempunyai profil sempit, diameter kecil, atau beberapa ciri bersambung yang perlu dipadankan dengan betul. Pelarik berketepatan tinggi kecil menyokong kerja jenis ini dengan memasangkan kawasan kerja padat dengan pergerakan alat terkawal.
Semasa memusing, bahan kerja berputar manakala alat pemotong menjalur bahan dari permukaannya, mengikut laluan yang dirancang untuk membentuk bahagian tersebut. Bergantung pada bahan kerja dan kaedah pemotongan, ini boleh menghasilkan bahagian silinder, bahu, alur, tirus dan banyak lagi ciri lain.
Mesin padat juga menjadikan bahan kerja kecil lebih mudah diperoleh. Pengendali boleh memfokus dengan ketat pada kawasan pemotongan dan melihat bagaimana alat itu berinteraksi dengan bahan semasa ia berfungsi. Itu benar-benar berguna apabila komponen membawa beberapa butiran halus atau apabila proses itu memerlukan pemeriksaan yang kerap di sepanjang perjalanan.
Terdapat satu lagi kelebihan sebenar di sini juga — keupayaan untuk mengulangi proses yang telah ditetapkan dengan pasti. Sebaik sahaja persediaan dan laluan alat didail masuk, urutan pemesinan yang sama boleh dijalankan di bahagian yang serupa. Ini mengurangkan variasi antara komponen, dengan syarat mesin kekal dalam keadaan baik dan persediaan kekal stabil.
Tidak setiap bahagian kecil sebenarnya memerlukan mesin pelarik berketepatan tinggi. Komponen mudah dengan toleransi yang luas selalunya boleh dihasilkan pada peralatan lain sepenuhnya. Pelarik berketepatan tinggi yang kecil mendapat tempatnya apabila reka bentuk memerlukan dimensi yang ketat, permukaan yang bersih atau padanan rapat dengan komponen yang bersambung.
Kestabilan mesin membentuk kualiti bahagian halus secara langsung. Semasa pemotongan, gelendong, bahan kerja, alat dan struktur sokongan semuanya perlu bekerja bersama-sama tanpa pergerakan yang tidak diingini merayap masuk. Walaupun sedikit getaran boleh meninggalkan kesan yang boleh dilihat pada permukaan atau membuang bentuk ciri kecil.
Mesin yang stabil memastikan alat pemotong dikunci pada laluan yang dimaksudkan. Ini amat penting apabila memusing aci sempit, pin kecil, sesendal dan komponen lain dengan bahan terhad mengelilingi kawasan pemotongan. Jika bahan kerja beralih atau bergetar pertengahan potong, bahagian siap boleh hanyut daripada reka bentuk yang dimaksudkan.
Rangka mesin dan komponen dalaman semuanya masuk ke dalam kestabilan ini. Struktur tegar menahan daya pemotongan dengan baik, manakala bahagian bergerak yang diselenggara dengan baik menyokong pergerakan terkawal sepanjang masa. Persekitaran pemasangan juga penting — tapak yang tidak rata atau peralatan berdekatan yang memulakan getaran boleh benar-benar mempengaruhi hasil pemesinan.
Kestabilan tidak bergantung kepada struktur mesin sahaja. Keadaan pemotongan dan sokongan bahan kerja memainkan peranan sebenar di sini. Alat yang memanjang terlalu jauh dari pemegangnya cenderung bergetar. Bahan kerja yang langsing boleh dibengkokkan di bawah tekanan pemotongan. Kaedah pemotongan yang tidak sesuai boleh menghasilkan daya yang tidak perlu dan menjejaskan permukaan siap dengan cara yang sukar untuk diramalkan.
Pengilang boleh mengurangkan risiko ini melalui persediaan mesin yang sesuai, pemilihan alat yang betul dan pemeriksaan biasa. Mereka juga harus menimbang bentuk dan panjang setiap bahan kerja sebelum memutuskan cara memegang dan memesinnya.
Untuk bahagian halus, proses pemesinan yang stabil lebih penting daripada bersandar pada saiz atau penampilan mesin sahaja. Matlamatnya adalah memastikan pergerakan terkawal sepanjang operasi supaya setiap potong mengikut laluan yang sepatutnya.
Spindle memutarkan bahan kerja semasa memusing, dan kelakuannya membentuk kelancaran bahan bergerak melepasi alat pemotong. Jika putaran berjalan tidak sekata atau bahan kerja tidak dipegang dengan betul, alat pemotong boleh akhirnya mengeluarkan bahan secara tidak konsisten.
Untuk komponen kecil, prestasi gelendong penting terutamanya kerana gangguan kecil pun boleh meninggalkan kesan ketara pada bentuk siap. Bahagian dengan diameter sempit atau ciri permukaan halus cenderung sensitif kepada perubahan putaran, pengapit dan tekanan pemotongan.
Bahan kerja juga memerlukan pemusatan dan pengamanan dilakukan dengan betul. Penjajaran yang lemah boleh menyebabkan bahagian itu berputar di luar tengah, yang membawa kepada penyingkiran bahan yang tidak sekata. Daya pengapit yang berlebihan berisiko mencacatkan bahan halus, manakala daya pegangan yang tidak mencukupi membolehkan bahan kerja beralih ke bahagian tengah.
Bahan kerja yang berbeza memerlukan kaedah pegangan yang berbeza. Komponen pepejal yang pendek agak mudah untuk diamankan. Bahagian yang panjang dan langsing mungkin memerlukan sokongan tambahan untuk mengurangkan lenturan. Komponen berdinding nipis memerlukan penjagaan khusus, kerana bentuknya boleh berubah di bawah tekanan dengan cara yang tidak selalu jelas di hadapan.
Keadaan gelendong layak mendapat tempat dalam penyelenggaraan mesin rutin. Bunyi, getaran atau peralihan putaran yang luar biasa boleh memberi isyarat bahawa pemeriksaan sudah lewat. Mengekalkan gelendong dan komponen yang berkaitan dalam keadaan baik membantu mengekalkan proses pemesinan yang boleh diramal dari semasa ke semasa.
Apabila menilai mesin pelarik berketepatan tinggi yang kecil, pengeluar harus memikirkan jenis bahagian yang sebenarnya mereka rancang untuk dihasilkan. Susunan gelendong, pilihan pegangan bahan kerja dan keserasian dengan bahan yang dimaksudkan semuanya membentuk sama ada mesin benar-benar dapat memenuhi keperluan tugasan.
Alat pemotong membentuk permukaan dan profil komponen yang dimesin secara langsung. Ia menanggalkan bahan semasa bahan kerja berputar, jadi keadaan dan geometrinya benar-benar menentukan bagaimana profil akhir berkembang.
Alat yang sesuai membantu menghasilkan tepi yang bersih dan permukaan licin. Yang tidak sesuai boleh meninggalkan kesan kasar, burr, atau ubah bentuk yang tidak diingini. Masalah ini cenderung muncul dengan lebih ketara pada komponen kecil, kerana kawasan kerja ketat dan ciri-ciri halus meninggalkan sedikit ruang untuk membetulkan kesilapan selepas fakta.
Pemilihan alat bergantung kepada bahan, bahagian geometri, dan jenis operasi yang ada. Alat yang membentuk logam lembut dengan baik tidak semestinya berkelakuan dengan cara yang sama memotong bahan yang lebih keras. Alat ini juga perlu dipadankan dengan ciri yang dihasilkan — alur, bahu dan profil sempit boleh meminta kelebihan atau pendekatan yang berbeza sepenuhnya.
Kehausan alatan adalah satu lagi faktor yang tidak boleh diabaikan. Apabila tepi haus, ia memotong kurang bersih dan menghasilkan lebih banyak haba atau tekanan. Ini mengalihkan kemasan permukaan dan mengubah cara alat berinteraksi dengan bahan kerja secara keseluruhan. Pemeriksaan yang kerap membantu menangkap haus sebelum ia menyebabkan masalah kualiti berulang.
Persediaan alat penting sama seperti pemilihan alat, secara jujur. Bahagian canggih memerlukan kedudukan yang betul, dan alat perlu diletakkan dengan selamat di tempatnya. Alat tidak terjual yang berlebihan mengundang lebih banyak getaran. Penjajaran yang lemah boleh memesongkan bentuk yang terhasil dan mewujudkan keadaan pemotongan yang tidak rata yang sukar untuk dikesan kembali.
Untuk pengeluaran berulang, keadaan alat memerlukan pemantauan berterusan sepanjang proses. Menggantikan atau melaraskan alat yang haus pada masa yang tepat membantu mengekalkan konsistensi antara bahagian, dan mengurangkan kemungkinan keseluruhan kumpulan memerlukan pemeriksaan tambahan atau kerja semula.
Mesin pelarik berketepatan tinggi yang kecil boleh menyokong pemesinan terperinci, sudah tentu, tetapi hasil siap benar-benar bergantung kepada hubungan antara mesin, alat pemotong dan bahan kerja bersama-sama. Elemen ini perlu dipertimbangkan secara keseluruhan dan bukannya dianggap sebagai pilihan berasingan yang dibuat secara berasingan.
Bahan yang berbeza bertindak balas terhadap pemotongan dengan cara yang berbeza. Sesetengah logam mesin dengan mudah dan menghasilkan permukaan yang bersih dalam keadaan yang sesuai. Yang lain menghasilkan lebih banyak haba, memakai alat pemotong dengan cepat, atau berubah bentuk di bawah tekanan. Perbezaan ini membentuk pilihan mesin, alat, dan kaedah pemesinan dari awal.
Aluminium sering menghidangkan komponen ringan dengan baik. Ia sesuai dengan operasi pusingan dengan munasabah, walaupun geometri alat dan keadaan pemotongan masih membentuk kualiti permukaan yang keluar. Loyang muncul dalam kelengkapan, penyambung dan bahagian mekanikal kecil. Tingkah laku pemesinannya berbeza daripada aluminium dan keluli, jadi alat dan proses mungkin perlu disesuaikan dengan sewajarnya.
Komponen keluli mempunyai pelbagai kegunaan mekanikal. Keperluan pemesinan mereka bergantung kepada jenis keluli, keadaannya, dan bentuk bahagian yang dibuat. Bahan yang lebih keras cenderung untuk meletakkan permintaan yang lebih besar pada kedua-dua alat pemotong dan persediaan mesin.
Tingkah laku material menjadi sangat penting apabila bahagian membawa dinding nipis, aci sempit, atau tepi halus. Daya pemotongan boleh membengkokkan atau membentuk semula bahan kerja tanpa diduga. Komponen yang kelihatan sangat tegar sebelum pemesinan boleh berubah dengan sangat fleksibel apabila bahan mula tertanggal.
Pengilang harus mengambil kira bahan pada peringkat reka bentuk itu sendiri. Mereka perlu memahami cara ia bertindak balas terhadap pemotongan, bagaimana ia akan diadakan dan sama ada urutan pemesinan yang dirancang mungkin mempengaruhi bentuknya di sepanjang jalan. Ini mengatasi masalah yang sememangnya sukar untuk dibetulkan apabila bahagian telah dimesin sepenuhnya.
Pilihan bahan juga membentuk permukaan siap. Kaedah pemotongan yang sama boleh menghasilkan hasil yang agak berbeza merentasi logam yang berbeza. Keadaan alat, sokongan bahan kerja, dan keadaan pemotongan semuanya harus dipilih dengan mengambil kira bahan dengan teliti.
Pelarik berketepatan tinggi yang kecil sesuai dengan bahagian yang halus apabila keupayaannya benar-benar sepadan dengan reka bentuk bahan dan komponen yang ada. Mesin tidak seharusnya dinilai secara berasingan daripada kerja sebenar yang dijangka akan dilakukannya.
Pengapit bahan kerja memegang bahan dalam kedudukan semasa pemesinan. Ia mungkin kedengaran seperti langkah penyediaan yang mudah, tetapi ia benar-benar membentuk dimensi siap, kualiti permukaan dan cara bahagian yang boleh diulang merentas kumpulan.
Komponen kecil boleh menjadi sukar untuk diamankan kerana ia menawarkan kawasan sentuhan terhad untuk digenggam. Jika bahan kerja tidak dipegang dengan cukup kuat, daya pemotongan boleh mengalihkannya pada pertengahan operasi. Kapitnya terlalu ketat, walaupun, dan bahan boleh herot — terutamanya benar apabila komponen itu membawa dinding nipis atau struktur halus.
Kaedah pegangan perlu sesuai dengan bentuk dan saiz bahan kerja di tangan. Komponen silinder pendek diikat dengan mudah dengan chuck atau collet yang sesuai. Bahagian yang panjang mungkin memerlukan sokongan tambahan untuk terus membongkok. Komponen dengan bentuk yang luar biasa mungkin memerlukan susunan pegangan yang disediakan khas yang dibina khas untuk mereka.
Penjajaran yang betul juga penting. Jika bahan kerja tidak dipusatkan dengan betul, alat itu akhirnya mengeluarkan bahan secara tidak sekata. Ini boleh membuang diameter, konsentrik, dan hubungan antara ciri yang berbeza yang terletak pada bahagian yang sama.
Pengapit juga perlu kekal konsisten apabila menghasilkan kumpulan komponen yang serupa. Perubahan dalam cara bahagian diposisikan boleh memperkenalkan variasi, walaupun ketika mesin menjalankan pergerakan terprogram yang sama setiap kali. Persediaan yang boleh diulang menjadikannya lebih mudah untuk memegang urutan pemesinan yang dimaksudkan sepanjang keseluruhan larian.
Pengilang harus memeriksa permukaan sentuhan dan memegang komponen dengan kerap untuk mengesan kotoran, kerosakan atau haus. Zarah-zarah kecil yang terperangkap di antara bahan kerja dan permukaan pegangannya boleh membuang kedudukan. Komponen pegangan yang haus juga boleh mengurangkan cengkaman atau menjadikan penjajaran kurang dapat diramalkan daripada yang sepatutnya.
Matlamat keseluruhannya ialah menyokong bahan kerja tanpa menimbulkan tekanan yang tidak perlu. Pengapit yang sesuai membolehkan alat pemotong mengeluarkan bahan sementara bahagian itu kekal benar-benar stabil — amat penting apabila pemesinan aci kecil, pin, lengan dan komponen lain yang bergantung pada penjajaran tepat untuk berfungsi dengan betul.
Mesin yang betul bergantung pada bahagian yang dihasilkan, bahan yang terlibat, dan aliran kerja pengeluaran yang dijangkakan. Mesin yang dibina untuk pin logam pendek mungkin membawa keperluan yang berbeza daripada yang dimaksudkan untuk aci panjang atau komponen yang dimuatkan dengan ciri terperinci.
Pengilang boleh bermula dengan menggali lukisan bahagian itu sendiri. Bentuk keseluruhan, dimensi kritikal, keperluan permukaan dan hubungan antara ciri semuanya membantu menentukan tugas pemesinan sebenar yang ada. Maklumat ini memberikan asas praktikal untuk membandingkan mesin yang tersedia bersebelahan.
Beberapa faktor patut diberi perhatian sebenar semasa pemilihan:
Kapasiti bahan kerja — mesin perlu menampung diameter, panjang, dan bentuk umum komponen yang dimaksudkan.
Prestasi gelendong — putaran perlu menyokong operasi pemotongan bahan dan reka bentuk bahagian yang sebenarnya diperlukan.
Susunan alatan — mesin harus membiarkan alat pemotong yang diperlukan mencapai permukaan yang berkaitan tanpa sakit kepala persediaan yang tidak perlu.
Sistem kawalan — kawalan harus menyokong urutan pemesinan yang dimaksudkan dan membenarkan pengendali menguruskan proses dengan jelas sepanjang masa.
Pegangan benda kerja — pilihan chuck, collet, dan sokongan yang tersedia perlu sesuai dengan saiz dan bentuk bahagian yang dipersoalkan.
Akses penyelenggaraan — komponen yang memerlukan pemeriksaan rutin atau pelarasan harus kekal benar-benar boleh diakses untuk perkhidmatan.
Keperluan bengkel — mesin perlu sesuai dengan ruang yang ada dan sesuai dengan persekitaran kerja yang akan didiaminya.
Pengilang juga harus menimbang sama ada mesin boleh mengendalikan rangkaian penuh operasi yang dirancang. Sesetengah komponen hanya memerlukan pusingan asas; yang lain memerlukan facing, grooving, threading, atau beberapa perubahan dalam kedudukan alat di sepanjang jalan. Ciri yang diperlukan patut disemak sebelum mana-mana mesin benar-benar dipilih.
Kemudahan persediaan ialah satu lagi perkara praktikal yang patut ditimbang. Apabila bengkel menghasilkan bahagian yang berbeza dalam kelompok kecil, pengendali selalunya perlu menukar alatan, susunan pegangan kerja dan program pemesinan dengan kerap. Proses persediaan yang jelas membantu mengurangkan kelewatan yang boleh dielakkan dan menjadikan pengeluaran lebih mudah untuk diuruskan dari hari ke hari.
Keputusan pembelian harus mencerminkan keperluan pembuatan sebenar dan bukannya saiz mesin sahaja. Mesin kompak mungkin sesuai dengan bengkel dengan ruang terhad, sudah tentu, tetapi kapasiti kerja dan fungsi operasinya masih perlu selaras dengan bahagian yang sebenarnya akan dihasilkannya.
Pemesinan yang konsisten bergantung kepada keadaan peralatan dan betapa berhati-hatinya proses itu diuruskan secara keseluruhan. Malah mesin yang benar-benar sesuai boleh menghasilkan hasil yang berubah-ubah jika alatan haus, bahan kerja diapit secara berbeza untuk dijalankan, atau penyelenggaraan tergelincir melalui retakan.
Prosedur persediaan yang jelas membantu pengendali menyediakan mesin dengan cara yang sama setiap kali. Ia boleh meliputi kedudukan alat, penjajaran bahan kerja, susunan pegangan, dan urutan operasi pemesinan. Apabila langkah-langkah ini didokumenkan dengan betul, pengendali mempunyai sesuatu yang konkrit untuk menyemak persediaan.
Pemeriksaan harus berlaku semasa pengeluaran, bukan hanya selepas setiap bahagian sudah siap. Memeriksa komponen terpilih di sepanjang jalan boleh mendedahkan perubahan dalam dimensi, rupa permukaan atau kesesuaian sebelum ia merebak. Jika masalah timbul, pengendali boleh mengkaji puncanya sebelum ia menjejaskan lebih banyak bahagian di bawah talian.
Kaedah pengukuran harus sesuai dengan komponen yang ada. Dimensi luaran mudah semak dengan baik dengan alat pengukur standard, manakala ciri yang lebih kecil atau perhubungan yang lebih kompleks mungkin memerlukan kaedah pemeriksaan lain sepenuhnya. Perkara sebenar ialah menggunakan kaedah yang sebenarnya boleh menilai ciri yang dikawal.
Penyelenggaraan mesin juga menyokong kebolehulangan. Membersihkan kawasan kerja, memeriksa komponen yang bergerak, memantau tingkah laku gelendong dan memeriksa pemegang alat semuanya membantu menandai keadaan yang mungkin menjejaskan pemesinan sebelum menyebabkan masalah. Penyelenggaraan hendaklah mengikut arahan mesin itu sendiri bersama-sama keperluan persekitaran pengeluaran yang dijalankan.
Operator harus sentiasa berwaspada terhadap perubahan semasa memotong sendiri. Getaran yang tidak dijangka, bunyi yang luar biasa, kemasan permukaan yang buruk, atau pembentukan cip yang tidak konsisten semuanya boleh memberi isyarat bahawa proses memerlukan perhatian. Tanda-tanda ini tidak selalu dikesan kembali kepada punca yang sama, jadi mesin, alatan, bahan dan persediaan bahan kerja patut diperiksa bersama dan bukannya secara berasingan.
Perancangan pengeluaran boleh membuat perbezaan yang nyata di sini juga. Menghimpunkan bahagian yang serupa bersama-sama mengurangkan perubahan persediaan, sambil memastikan alatan dan peralatan pegangan kerja teratur menjadikan penyediaan lebih mudah. Untuk bengkel yang menghasilkan komponen tersuai, rekod persediaan yang berjaya juga boleh membuahkan hasil apabila kerja yang serupa kembali semula kemudian.
Pemesinan bahagian halus benar-benar memerlukan perhatian sepanjang keseluruhan proses. Mesin mencipta pergerakan pemotongan, pasti, tetapi pengendali, alatan, pegangan kerja, pemeriksaan dan penyelenggaraan semuanya menyalurkan hasil akhir bersama-sama. Pelarik berketepatan tinggi yang kecil sesuai dengan jenis kerja ini apabila reka bentuk dan keupayaan operasinya selaras dengan apa yang sebenarnya diperlukan oleh bahagian yang dibuat.

Ciri -ciri Teknikal: Alat Mesin CNC untuk katil cenderung mengamalkan turet servo hi...
Lihat Butiran
Ciri -ciri Teknikal: Alat mesin adalah ketepatan yang tinggi, dan gelendong disokong...
Lihat Butiran
Ciri -ciri Teknikal: Transmisi ini mengamalkan panduan rolling linear yang diimport ...
Lihat Butiran
Ciri -ciri Teknikal: Ia secara automatik boleh menghidupkan semua jenis permukaan ya...
Lihat Butiran
Ciri -ciri Teknikal: Berdasarkan teknologi canggih antarabangsa, reka bentuk alat me...
Lihat Butiran
Ciri -ciri Teknikal: Alat mesin adalah ketepatan yang tinggi, dan gelendong disokong...
Lihat Butiran
Ciri -ciri Teknikal: Ia boleh memotong semua jenis permukaan yang beralih dengan basikal, ...
Lihat ButiranPasukan pakar digital dan perniagaan kami akan membimbing anda ke arah yang betul.
Mari bercakap
Zhejiang Guoyu CNC Machine Tool Co., Ltd. bergantung pada pengalaman yang kaya, teknologi profesional dan kaedah lanjutan untuk memastikan kualiti produknya, supaya pelanggan dapat menikmati perkhidmatan yang lebih profesional dan bijaksana.
 [email protected]
 +86-576-82879226
 Kawasan Perindustrian Xialiang, Daerah Luqiao, Taizhou City, Wilayah Zhejiang, China
Hak cipta © Zhejiang Guoyu CNC Machine Tool Co., Ltd. Semua hak terpelihara.
