

Ciri -ciri Teknikal: Perlindungan yang tertutup sepenuhnya, operasi kuat dan kukuh, ...
Lihat Butiran
 Pra
Pra
Bahagian logam muncul di hampir setiap sudut pembuatan moden. Ia membentuk aci di dalam mesin, kelengkapan dalam sistem paip, penyambung dalam peralatan industri, dan komponen berputar yang terdapat dalam produk mekanikal yang tidak terkira banyaknya. Bahagian ini mungkin kelihatan ringkas dari luar, tetapi menghasilkannya sebenarnya memerlukan kawalan yang teliti terhadap bentuk, saiz dan keadaan permukaan setiap langkah.
A Mesin pelarik CNC untuk logam membantu pengeluar mencipta komponen ini melalui proses pusingan terkawal. CNC bermaksud kawalan berangka komputer — mesin mengikut arahan yang diprogramkan untuk menyelaraskan pergerakan alat pemotong dengan putaran bahan kerja. Semasa logam berputar, alat pemotong menjalurkan bahan dari kawasan terpilih sehingga bahagian itu mencapai bentuk yang diperlukan.
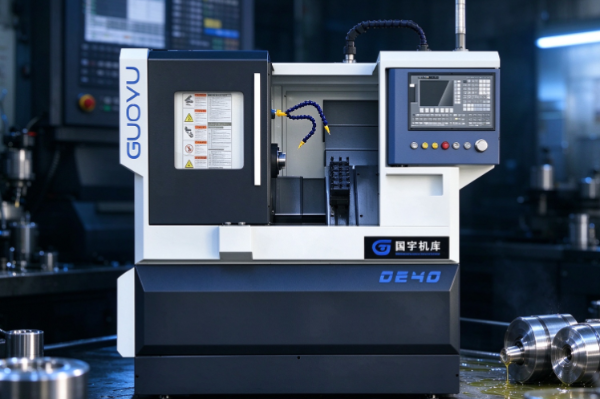
Tidak seperti pusingan manual, pemesinan CNC membolehkan banyak pergerakan dirancang dan diulangi melalui proses yang dikawal oleh komputer. Itulah yang menjadikan peralatan itu sangat sesuai untuk menghasilkan bahagian silinder, komponen berulir, aci berlangkah, sesendal dan bentuk lain yang memerlukan operasi pusingan secara khusus.
Prinsip kerja agak mudah di atas kertas, tetapi proses sebenar berjalan melalui beberapa peringkat yang berkaitan. Bahan kerja perlu diikat, alat pemotong perlu mengikut laluan yang dimaksudkan, dan pengendali perlu mengesahkan bahan dan keadaan pemesinan benar-benar sesuai dengan bahagian tersebut. Memahami cara kepingan ini berfungsi bersama-sama membantu menjelaskan sebab pelarik CNC telah digunakan secara meluas dalam kerja logam.
Pelarik CNC ialah alat mesin yang membentuk logam dengan memutarkan bahan kerja terhadap alat pemotong. Bahan kerja duduk dipegang oleh peranti pengapit semasa alat pemotong bergerak di sepanjang laluan yang dirancang, menanggalkan bahan yang tidak diingini semasa ia berjalan.
Proses ini berjalan dengan perubahan nama. Ia amat berguna untuk komponen dengan ciri bulat atau silinder. Bergantung pada reka bentuk dan perkakas mesin, mesin pelarik CNC juga boleh mengendalikan operasi seperti menghadap, mengalur, mengulir dan menggerudi.
Tujuan utama mesin ialah menghasilkan komponen yang sepadan dengan reka bentuk tertentu — sama ada reka bentuk itu memerlukan diameter luar tertentu, hujung rata, alur sempit, bahagian berulir atau beberapa permukaan silinder yang disambungkan.
Pek pelarik CNC biasa dalam beberapa komponen utama.
| Komponen | Fungsi utama |
|---|---|
| Katil mesin | Menyokong komponen mesin utama dan membimbing pergerakannya |
| gelendong | Memutar bahan kerja semasa pemesinan |
| Alat chuck atau pengapit | Memegang bahan kerja dengan selamat |
| Alat pemotong | Mengeluarkan bahan daripada bahan kerja |
| Pemegang alat atau turet | Memegang dan meletakkan alat pemotong |
| Sistem kawalan | Mentafsir arahan yang diprogramkan dan menyelaras pergerakan mesin |
| Sistem pemacu | Menggerakkan gelendong dan paksi mesin |
| Kepungan | Membantu mengandungi cip dan cecair pemotong semasa operasi |
Setiap bahagian memainkan peranan yang berbeza, tetapi mesin benar-benar bergantung pada seberapa baik mereka menyelaras bersama. Spindle menyediakan putaran, peranti pengapit memastikan bahan kerja dalam kedudukan, dan alat pemotong mengukir ciri yang diperlukan. Sistem kawalan mengikat tindakan ini bersama-sama mengikut program pemesinan yang berjalan di bawah semuanya.
Mesin pelarik CNC biasanya mengendalikan keluli, aluminium, keluli tahan karat, loyang dan logam lain yang boleh dimesin. Kaedah pemotongan yang benar-benar sesuai dengan kerja bergantung pada sifat bahan, geometri bahagian, dan keadaan permukaan yang dikejar.
Proses memusing bermula apabila mesin mengikat bahan kerja logam dan memutarkannya di sekeliling paksi tengahnya. Alat pemotong kemudian menyentuh permukaan berputar dan menanggalkan bahan semasa ia bergerak melintasinya.
Bayangkan bar logam bulat yang perlu menjadi aci dengan beberapa diameter berbeza. Bar asal bermula lebih tebal daripada permintaan komponen siap. Alat pemotong mengeluarkan bahan dari bahagian yang dipilih, meninggalkan bentuk yang diperlukan setelah selesai.
Proses perubahan asas terbahagi kepada tiga tindakan utama.
Putaran benda kerja
Spindle berputar bahan kerja semasa peranti pengapit memegangnya dalam kedudukan. Putaran yang stabil sangat penting di sini, kerana pergerakan atau pengapitan yang lemah boleh membuang hasil pemesinan sepenuhnya.
Pergerakan alatan
Alat pemotong bergerak ke arah atau sepanjang bahan kerja. Satu arah mengawal kedalaman alat memotong ke permukaan; satu lagi mengawal panjang kawasan yang sebenarnya sedang dimesin.
Penyingkiran bahan
Apabila alat bersentuhan dengan logam, kepingan kecil bahan terkelupas dari bahan kerja. Pergerakan alat yang berulang secara beransur-ansur membina diameter, panjang dan bentuk permukaan yang diperlukan.
Operasi yang berbeza mencipta ciri yang berbeza. Menghadap menghasilkan permukaan hujung yang rata. Pusingan lurus mengecilkan diameter luar. Alur mengukir saluran yang sempit, manakala benang membentuk profil lingkaran yang membolehkan bahagian terlibat dengan benang yang sepadan.
Pelarik CNC boleh menjalankan beberapa operasi ini dalam satu persediaan, dengan syarat mesin dan perkakas menyokongnya. Itu mengurangkan keperluan untuk mengangkut bahan kerja antara mesin yang berasingan.
Proses ini bukan semata-mata tentang menanggalkan sebanyak mungkin bahan, sama ada. Laluan alat perlu sepadan dengan reka bentuk, dan keadaan pemotongan perlu sesuai dengan logam yang sedang dikerjakan. Daya pemotongan yang berlebihan, perkakas yang tidak sesuai, atau pegangan kerja yang tidak stabil semuanya boleh membuang permukaan dan dimensi akhir.
Sistem kawalan adalah benar-benar apa yang membezakan mesin pelarik CNC daripada yang dikendalikan secara manual konvensional. Daripada bersandar sepenuhnya pada pengendali untuk membimbing setiap pergerakan dengan tangan, mesin CNC mengikuti program yang menerangkan operasi pemesinan terlebih dahulu.
Program itu mengandungi arahan untuk putaran gelendong, pergerakan alat, operasi pemotongan dan fungsi mesin lain. Sistem kawalan mentafsir arahan ini dan menyelaraskan pergerakan yang berkaitan dengan sewajarnya.
Proses ini biasanya bermula dengan reka bentuk bahagian digital atau lukisan kejuruteraan. Seorang pengaturcara memikirkan bagaimana komponen harus dimesin dan meletakkan laluan alat. Arahan ini kemudiannya ditukar menjadi program yang boleh dibaca mesin yang sebenarnya boleh dijalankan oleh mesin.
Semasa operasi, sistem kawalan mengarahkan paksi dan gelendong mesin mengikut urutan yang diprogramkan. Alat pemotong mengikut laluan yang dirancang, menanggalkan bahan dari kawasan yang dimaksudkan semasa ia berjalan.
Ini memungkinkan untuk menghasilkan bahagian dengan beberapa ciri yang disambungkan tanpa membimbing setiap potongan secara manual. Ia juga membolehkan pengeluar mengulangi urutan pemesinan yang sama dengan pasti apabila menghasilkan kumpulan komponen yang serupa.
Kawalan komputer tidak menghilangkan keperluan untuk penyediaan yang teliti, walaupun. Program ini perlu sepadan dengan bahan kerja sebenar, susunan alat dan persediaan mesin dengan tepat. Arahan yang salah boleh menghantar pemotongan alat di lokasi yang salah atau berpindah ke wilayah yang tidak sepatutnya disentuh.
Kedudukan alat juga perlu ditetapkan dengan betul. Mesin perlu tahu di mana bahan kerja sebenarnya terletak dan bagaimana alat pemotong berkaitan dengan titik rujukan komponen. Tetapan ini membenarkan pergerakan yang diprogramkan selaras dengan geometri bahagian yang dimaksudkan.
Operator tetap bertanggungjawab untuk menyemak persediaan, menyemak program dan mengawasi proses pemesinan sepanjang masa. Sistem kawalan mengarahkan pergerakan, pasti, tetapi kualiti hasilnya masih bergantung kepada perancangan dan pelaksanaan yang sesuai di sisi manusia.
Pekerjaan pemesinan individu berbeza sedikit, tetapi banyak operasi pelarik CNC mengikut aliran kerja yang hampir sama. Setiap peringkat menyediakan mesin atau bahan kerja untuk apa sahaja yang akan datang.
Penyediaan bahan kerja
Proses ini bermula dengan bahan mentah yang sesuai — bar logam, kosong yang disediakan, atau komponen yang terbentuk sebahagian. Bahan tersebut memerlukan stok yang mencukupi untuk membolehkan ciri yang diperlukan benar-benar dimesin.
Operator memeriksa keadaan bahan kerja dan mengesahkan ia sesuai dengan operasi yang dirancang. Kecacatan bahan, dimensi yang tidak sesuai atau keadaan permukaan yang buruk boleh menyebabkan sakit kepala yang sebenar.
Pegangan kerja dan persediaan alat
Bahan kerja diikat dalam chuck atau peranti pegangan lain yang sesuai. Alat pemotong dipasang pada pemegangnya, dan kedudukannya ditetapkan dalam sistem kawalan mesin.
Pengapitan yang betul penting kerana bahan kerja perlu kekal stabil semasa ia berputar dan dipotong. Persediaan juga perlu membiarkan alat pemotong benar-benar mencapai kawasan yang memerlukan pemesinan.
Persediaan program
Program pemesinan mentakrifkan pergerakan alat dan operasi tertib berlaku. Ia perlu mengambil kira bentuk komponen, geometri alat, bahan dan keupayaan mesin sekaligus.
Sebelum pengeluaran bermula, program dan persediaan patut diperiksa untuk menandakan kemungkinan perlanggaran atau pergerakan yang salah sebelum ia menyebabkan kerosakan sebenar.
Memotong dan membentuk
Mesin menjalankan operasi yang diprogramkan di sini. Alat pemotong menanggalkan bahan untuk membina permukaan dan ciri yang diperlukan.
Bergantung pada komponen, ini mungkin melibatkan beberapa pas dan alat yang berbeza sepenuhnya. Pengendali sentiasa memerhatikan bunyi yang luar biasa, getaran, kerosakan alat atau pembentukan cip yang tidak dijangka sepanjang keseluruhannya.
Pemeriksaan
Bahagian siap diperiksa terhadap lukisan atau spesifikasinya. Pemeriksaan mungkin meliputi mengukur diameter, memeriksa panjang, memeriksa benang dan menyemak keadaan permukaan.
Jika bahagian terlepas dari dimensi yang diperlukan, puncanya boleh dikesan kembali kepada kehausan alatan, persediaan yang salah, variasi bahan atau ralat program. Menyematkan punca sebenar membantu mengekalkan isu yang sama daripada merebak ke bahagian kemudian.
Peringkat-peringkat ini membentuk proses yang benar-benar berkaitan. Masalah semasa penyediaan bahan atau pegangan kerja boleh menjadi riak dalam operasi pemotongan, manakala ralat dalam pemesinan cenderung muncul semasa pemeriksaan di bawah talian.
Pelarik CNC biasanya menghasilkan komponen yang dibina di sekeliling bentuk putaran. Aplikasinya terbentang daripada kepingan silinder ringkas ke bahagian yang membawa beberapa diameter, alur, lubang atau bahagian berulir.
Aci dan pin
Aci dan pin sering membawa permukaan bulat, bahu, dan perubahan diameter. Turning membina ciri-ciri ini sambil mengekalkan hubungan antara bahagian yang berlainan bahagian itu utuh.
Komponen berulir
Skru, stud dan bahagian berulir tertentu boleh dimesin pada mesin pelarik CNC yang dilengkapi untuk memotong benang. Benang perlu sepadan dengan sambungan yang dimaksudkan dan apa sahaja yang diperlukan oleh reka bentuk komponen.
Sesendal dan lengan
Komponen ini selalunya membawa permukaan luar silinder bersama bukaan dalaman. Pelarik CNC yang sesuai boleh memusingkan bahagian luar dan mengendalikan operasi pemesinan dalaman yang disokong juga.
Bebibir dan kelengkapan
Banyak kelengkapan membawa profil bulat, permukaan bertingkat atau alur. Turning menghasilkan ciri ini untuk digunakan merentasi sistem paip, jentera dan pemasangan industri.
Komponen logam tersuai
Pengilang sering beralih kepada mesin pelarik CNC untuk bahagian khusus yang dibina untuk peralatan atau pemasangan tertentu. Pelan pemesinan bergantung pada geometri komponen dan apa sahaja bahan yang diperlukan.
Tidak semua bahagian logam sesuai untuk berputar, perlu diperhatikan. Komponen dengan permukaan rata yang kompleks, poket dalam atau ciri yang tersebar di beberapa sisi sering memerlukan pengilangan atau proses lain. Sesetengah pekerjaan akhirnya menggabungkan memusing dan mengisar untuk melengkapkan reka bentuk penuh.
Pertimbangan sebenar di sini ialah bentuk komponen. Pusingan CNC bersinar terutamanya apabila ciri utama bahagian menyusun diri mereka di sekeliling paksi tengah.
Pelarik CNC hanya boleh mengikut programnya dengan tepat apabila mesin, perkakas, bahan dan persediaan semuanya berfungsi dengan baik. Beberapa faktor membentuk kualiti dan konsistensi bahagian siap.
Sifat bahan
Logam yang berbeza berkelakuan agak berbeza di bawah alat pemotong. Ada yang menghasilkan kerepek panjang; yang lain pecah menjadi serpihan yang lebih pendek. Beberapa mesin dengan mudah; yang lain meletakkan permintaan yang lebih besar pada alat pemotong itu sendiri.
Bahan membentuk pemilihan alat, keadaan pemotongan, kawalan cip, dan keadaan permukaan siap secara keseluruhan.
Keadaan alat pemotong
Alat yang haus atau rosak boleh meninggalkan permukaan yang kasar, beralih dimensi atau menghasilkan hasil yang tidak konsisten. Kehausan alat cenderung berkembang secara beransur-ansur, itulah sebabnya pemeriksaan biasa sangat penting.
Alat ini juga perlu sesuai dengan bahan dan operasi di tangan. Alat yang direka untuk satu jenis logam mungkin berprestasi buruk pada yang lain sepenuhnya.
Pengapit bahan kerja
Bahan kerja perlu kekal selamat semasa putaran dan pemotongan. Pengapitan yang lemah mengundang pergerakan, getaran atau ubah bentuk yang tidak diingini ke dalam proses.
Bahagian yang panjang atau langsing mungkin memerlukan sokongan tambahan, kerana ia boleh bengkok di bawah daya pemotongan sebaliknya. Kaedah pegangan harus mencerminkan bentuk dan kekakuan apa sahaja yang sedang diusahakan.
Keadaan mesin
Keadaan mekanikal mesin membentuk betapa lancar komponennya sebenarnya bergerak. Panduan haus, penjajaran yang lemah, atau masalah gelendong semuanya boleh menjejaskan kestabilan pemesinan.
Penyelenggaraan tetap membantu mengatasi masalah sebelum ia bergelora melalui kumpulan bahagian yang lebih besar.
Ketepatan atur cara dan persediaan
Program ini perlu menerangkan laluan alat yang dimaksudkan dengan tepat, dan persediaan mesin perlu sepadan dengan program tersebut dengan teliti. Kedudukan alat, rujukan bahan kerja atau arahan pemesinan yang salah boleh membawa kepada ralat dimensi atau perlanggaran langsung.
Pengurusan cip dan haba
Pemotongan menjana kedua-dua haba dan cip logam. Jika cip bertimbun di sekitar kawasan pemotongan, ia boleh mengganggu pemesinan atau merosakkan permukaan secara langsung. Amalan penyingkiran cip dan penyejukan yang sesuai membantu memastikan keadaan operasi stabil sepanjang masa.
Faktor-faktor ini mengikat bersama dalam amalan. Alat pemotong yang sesuai masih boleh menghasilkan hasil yang buruk jika bahan kerja tidak diapit dengan betul. Begitu juga, program yang disediakan dengan baik tidak boleh menggantikan alatan yang rosak atau bahan mentah yang tidak sesuai.
Kedua-dua mesin pelarik CNC dan manual membentuk logam melalui putaran dan pemotongan. Di mana mereka benar-benar berbeza bergantung kepada bagaimana pergerakan alat dikawal.
Pelarik manual bersandar pada operator yang membimbing alat pemotong melalui roda tangan dan kawalan mesin secara langsung. Operator melaraskan kedudukan alat pertengahan operasi dan membuat panggilan berdasarkan bahan kerja dan keadaan pemotongan di hadapannya.
Pelarik CNC sebaliknya mengikut arahan yang diprogramkan. Operator menyediakan mesin, menetapkan kedudukan alat dan bahan kerja, dan memulakan kitaran pemesinan berjalan. Sistem kawalan kemudian mengambil alih, menyelaraskan pergerakan yang diterangkan dalam program.
| Titik perbandingan | mesin pelarik CNC | Mesin pelarik manual |
|---|---|---|
| Pergerakan alatan | Diarahkan oleh program pemesinan | Dipandu terus oleh operator |
| Pengeluaran berulang | Boleh mengulangi operasi yang diprogramkan | Lebih banyak bergantung pada teknik operator |
| Perubahan bahagian | Biasanya memerlukan pelarasan program dan persediaan | Memerlukan pelarasan dan persediaan manual |
| Peranan operator | Pengaturcaraan, persediaan, pemantauan dan pemeriksaan | Kawalan langsung dan pelarasan semasa pemesinan |
| Kerja yang sesuai | Komponen berulang dan urutan pemesinan yang dirancang | Kerja pembaikan, bahagian sekali sahaja, dan tugasan pemesinan secara langsung |
Yang mana satu benar-benar sesuai bergantung kepada kerja di tangan. Peralatan CNC terbukti berguna apabila kilang perlu mengulang urutan pemesinan yang kompleks atau konsisten dengan pasti. Mesin manual cenderung sesuai dengan kedai pembaikan dan tugas yang melibatkan pelarasan yang kerap pada bahagian individu.
Kedua-dua jenis mesin tidak menghilangkan keperluan untuk kemahiran pengendali, yang patut ditekankan. Pemesinan CNC memerlukan pengetahuan sebenar tentang pengaturcaraan, perkakasan, persediaan dan kawalan proses. Pusingan manual bergantung pada kawalan tangan praktikal mesin dan keupayaan untuk menilai proses pemotongan semasa ia berlaku.
Beberapa bengkel menjalankan kedua-dua jenis secara bersebelahan. Pelarik manual mungkin mengendalikan tugas pembaikan yang mudah, manakala mesin pelarik CNC mengeluarkan komponen yang benar-benar memerlukan pergerakan terprogram yang boleh diulang.
Pemesinan yang konsisten datang untuk mengekalkan kawalan ke atas keseluruhan proses pengeluaran, mula hingga selesai. Sesuatu bahagian mungkin memenuhi keperluannya semasa satu larian tetapi hanyut kemudian jika bahan, keadaan alat atau persediaan mesin berubah sedikit pun.
Pendekatan praktikal bermula dengan persediaan yang stabil. Bahan kerja hendaklah diapit dengan selamat, alatan hendaklah dipasang dengan betul, dan program hendaklah sepadan dengan komponen yang dimaksudkan dengan tepat. Pemeriksaan ini mengurangkan kemungkinan ralat dengan baik sebelum pemotongan bermula.
Operator harus terus memerhatikan proses pemesinan semasa ia berjalan juga. Perubahan dalam bunyi pemotongan, getaran, bentuk cip atau rupa permukaan semuanya boleh memberi isyarat bahawa alat atau persediaan memerlukan perhatian. Mengenali tanda-tanda ini lebih awal membantu mengelakkan kecacatan sebelum ia merebak ke seluruh kumpulan.
Pemeriksaan menambah satu lagi lapisan kawalan di atasnya. Mengukur ciri terpilih semasa pengeluaran membantu mengesahkan proses kekal dalam had yang diperlukan sepanjang masa. Kekerapan dan cara pemeriksaan berlaku harus mencerminkan reka bentuk komponen dan kegunaan yang dimaksudkan.
Penyelenggaraan alat juga penting. Alat pemotong haus secara beransur-ansur dengan penggunaan, dan tepi yang haus boleh membuang kedua-dua dimensi dan kemasan permukaan. Menggantikan atau menservis alatan pada selang masa yang sesuai membantu memastikan keadaan pemotongan stabil dari semasa ke semasa.
Pengilang juga harus memastikan maklumat pemesinan teratur dengan baik. Rekod yang meliputi perubahan alat, pelarasan persediaan, penemuan pemeriksaan dan kerja penyelenggaraan boleh membantu menandakan masalah berulang sebelum menjadi lebih besar. Jika kecacatan yang sama terus muncul merentasi beberapa pengeluaran, rekod ini boleh mendedahkan sama ada punca itu kembali kepada bahan, perkakas, pengaturcaraan atau keadaan mesin.
Mesin pelarik CNC, pada akhirnya, berfungsi melalui penyelarasan putaran gelendong, pergerakan alat terkawal, dan penyingkiran bahan yang dirancang. Sistem kawalan mengikut program pemesinan, manakala pengendali memastikan mesin, bahan kerja dan keadaan pemotongan kekal sesuai untuk tugas yang sedang dijalankan. Urus elemen ini bersama-sama dengan baik, dan pemusingan CNC memberikan komponen logam dengan bentuk dan permukaan yang boleh diulang merentasi pelbagai aplikasi industri yang benar-benar luas.

Ciri -ciri Teknikal: Perlindungan yang tertutup sepenuhnya, operasi kuat dan kukuh, ...
Lihat Butiran
Ciri -ciri Teknikal: Semua pelukis dilancarkan secara terperinci dengan 250 bahan un...
Lihat Butiran
Ciri -ciri Teknikal: Alat Mesin CNC untuk katil cenderung mengamalkan turet servo hi...
Lihat Butiran
Ciri -ciri Teknikal: Alat mesin dilengkapi dengan sistem pelinciran automatik kuanti...
Lihat Butiran
Komitmen perkhidmatan selepas jualan: 1. Dari tarikh penerimaan, ...
Lihat Butiran
Ciri -ciri Teknikal: Berdasarkan teknologi canggih antarabangsa, reka bentuk alat me...
Lihat Butiran
Ciri -ciri Teknikal: 40p adalah sejenis alat mesin ketepatan kecil, yang sesuai untuk peme...
Lihat ButiranPasukan pakar digital dan perniagaan kami akan membimbing anda ke arah yang betul.
Mari bercakap
Zhejiang Guoyu CNC Machine Tool Co., Ltd. bergantung pada pengalaman yang kaya, teknologi profesional dan kaedah lanjutan untuk memastikan kualiti produknya, supaya pelanggan dapat menikmati perkhidmatan yang lebih profesional dan bijaksana.
 [email protected]
 +86-576-82879226
 Kawasan Perindustrian Xialiang, Daerah Luqiao, Taizhou City, Wilayah Zhejiang, China
Hak cipta © Zhejiang Guoyu CNC Machine Tool Co., Ltd. Semua hak terpelihara.
